
اخبار صنعت
 Oct 16, 2026
 ارسال شده توسط مدیر
چرا ترکیب اکسترود سرد به طراحی محفظه دوربین ADAS می شود: مواد، روش ها و راهنمای انتخاب
یک دوربین رو به جلو در یک وسیله نقلیه مدرن پشت شیشه جلو قرار دارد، جایی که با شب های سرد، داشبوردهای آفتاب گرم، لرزش مداوم، اسپری جاده و نمک روبرو می شود. محفظه اطراف لنز و حسگر تصویر آن باید در تمام این شرایط، تراز نوری را ثابت نگه دارد. وقتی از کار میافتد، علائم بهعنوان تشخیص تار، کالیبراسیون رانش یا مهآلودگی رطوبت در داخل لنز ظاهر میشوند و هر یک از این موارد میتواند عملکرد کمک راننده را که دوربین پشتیبانی میکند ضعیف کند.
این راهنما مواد اصلی و مسیرهای تولید را با هم مقایسه می کند محفظه دوربین خودرو ، توضیح می دهد که هر گزینه در کجای سیستم های پیشرفته کمک راننده (ADAS) قرار می گیرد، و به مهندسان و تیم های خرید یک چک لیست عملی برای انتخاب تامین کننده می دهد. تمرکز بر روی مبادلات فنی به جای ادعاهای اصلی است، زیرا انتخاب درست به درجه دوربین، محیط حرارتی و حجم تولید مورد انتظار بستگی دارد.
منبع تصویر: AI فقط برای اهداف تصویری ایجاد شده است.
چرا مسکن بیش از آنچه به نظر می رسد اهمیت دارد؟
محفظه مرجع مکانیکی برای کل ماژول دوربین است. عناصر لنز در داخل پنجرههای تراز با دهها میکرومتر قرار میگیرند و حسگر تصویر باید در سراسر محدوده دمای عملیاتی کامل موازی با محور نوری باشد. یک جابجایی کوچک در صندلی لنز، فوکوس و میدان دید را تغییر میدهد، که به نوبه خود بر نحوه دقیق تشخیص خطها، عابران پیاده و سایر وسایل نقلیه توسط الگوریتمهای پایین دست تأثیر میگذارد.
طراحان همچنین باید گرمای تولید شده توسط حسگر و پردازنده، رطوبتی که بر روی سطوح نوری سرد متراکم می شود و بارهای نصب شده از طریق براکت شیشه جلو را مدیریت کنند. از آنجایی که محفظه بین تمام این نیروها قرار می گیرد، مواد و مسیر ساخت آن تعیین می کند که طراحی نوری در واقع چقدر حاشیه دارد.
الزامات اصلی عملکرد
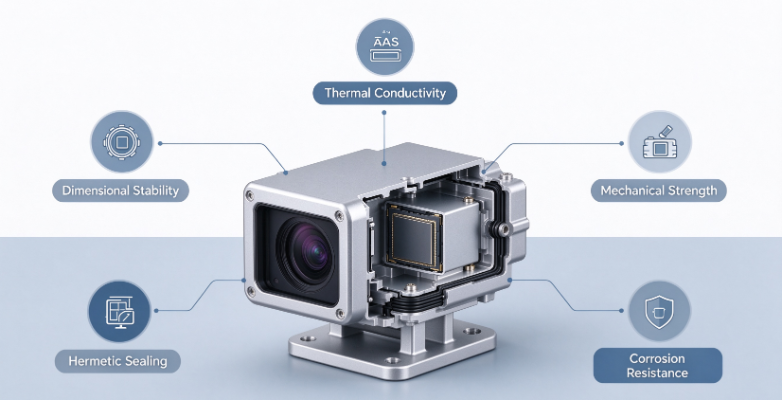
اکثر برنامه ها یک مسکن را بر اساس پنج حوزه عملکرد ارزیابی می کنند. هر ناحیه تأثیر مستقیمی بر کیفیت تصویر یا قابلیت اطمینان میدان دارد، بنابراین مبادلات باید عمداً به جای پیش فرض انجام شوند.
- ثبات ابعادی پایه لنز و پایه حسگر باید پس از چرخه حرارتی مکرر در موقعیت خود قرار گیرند، زیرا رانش مستقیماً به خطای کالیبراسیون ترجمه می شود.
- هدایت حرارتی. گرمای سنسور به یک مسیر کارآمد به دور از اپتیک نیاز دارد، در غیر این صورت جریان تاریک افزایش می یابد و نویز تصویر در روزهای گرم افزایش می یابد.
- استحکام مکانیکی و عمر خستگی. محفظه باید در برابر لرزش، ضربه ناشی از زباله های جاده و خستگی طولانی مدت ناشی از استرس نصب مداوم مقاومت کند.
- آب بندی هرمتیک و مقاومت در برابر خوردگی. واشرها و درزهای جوش داده شده باید رطوبت را برای طول عمر کامل وسیله نقلیه، از جمله قرار گرفتن در معرض نمک جاده و کارواش، حفظ کنند.
- انطباق با سیستم کیفیت برنامه های سری معمولاً به یک سیستم مدیریت کیفیت خودرو، قابلیت ردیابی تعداد زیادی، ارسال PPAP و نرخ نقص بسیار پایین که بر حسب قسمت در میلیون اندازه گیری می شود، نیاز دارند.
وزن این الزامات با برنامه تغییر می کند. یک دوربین دید عقب ممکن است هزینه و بسته بندی را در اولویت قرار دهد، در حالی که یک سنسور رو به جلو که برای ترمز اضطراری استفاده می شود نیاز به رفتار حرارتی عالی و عملکرد آب بندی دارد زیرا پیامدهای خرابی آن شدیدتر است.
گزینه های مواد برای محفظه های دوربین
انتخاب مواد حد بالایی را در عملکرد حرارتی و ساختاری قبل از تصمیم گیری در مورد ساخت تعیین می کند. جدول زیر چهار گزینه را که اغلب برای محفظه دوربین در نظر گرفته می شود، خلاصه می کند.
| مواد و مسیر | هدایت حرارتی | خطر آب بندی | کاربرد معمولی |
|---|---|---|---|
| پلاستیک مهندسی (PBT یا PC-ABS) | خیلی کم | کم تا متوسط | دوربین های دید عقب سطح ورودی |
| آلومینیوم دایکاست (ADC12 یا A380) | متوسط | خطر تخلخل بالا | مسکن های میان رده مبتنی بر هزینه |
| آلومینیوم اکسترود سرد 6061 | خوب | کم | محفظه های با درجه متوسط تا بالا با بارگذاری ساختاری |
| آلومینیوم اکسترود سرد 1070 | خیلی بالا | خیلی کم | دوربین های فوروارد درجه بالا که نیاز به پخش گرما دارند |
مهندسی پلاستیک (PBT و PC-ABS)
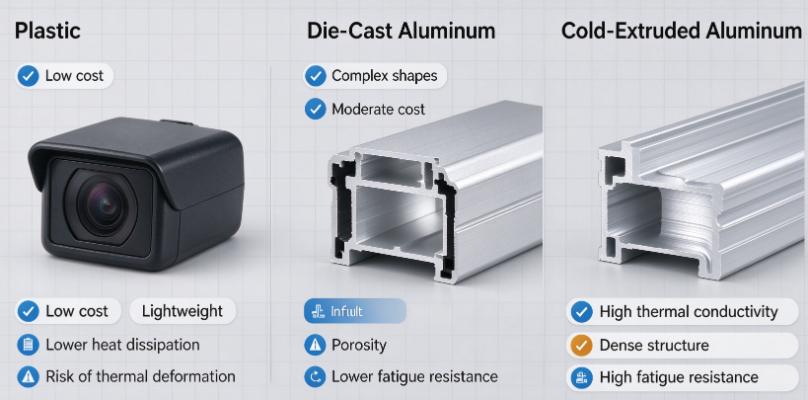
محفظه های پلاستیکی هزینه ابزار کم، وزن سبک و آزادی ایجاد اشکال خارجی پیچیده را ارائه می دهند. آنها برای دوربین های درجه پایین تر که در آن طراحی اپتیکال افزایش دما متوسط را تحمل می کند، به خوبی کار می کنند. محدودیت های اصلی رسانایی حرارتی ضعیف است که گرما را در نزدیکی سنسور به دام می اندازد و در دماهای بالا خزش می کند که می تواند به آرامی صندلی لنز را در طول عمر خودرو جابجا کند.
- مزایا: هزینه واحد پایین، هندسه پیچیده، ادغام آسان ویژگی های نصب
- محدودیت ها: پخش حرارت ضعیف، خزش در دمای پایدار، سفتی محدود
آلومینیوم دایکاست (ADC12 و A380)
ریخته گری برای حجم های متوسط تا زیاد جذاب است زیرا به سرعت شکل های نزدیک به شبکه تولید می کند. با این حال، انجماد سریع آلومینیوم مذاب اغلب باعث تخلخل و انقباض داخلی می شود. در محفظه نوری مهر و موم شده، این حفره ها می توانند به مسیرهای نشتی تبدیل شوند و ساختار دانه ناپیوسته عملکرد خستگی تحت ارتعاش را کاهش می دهد. برخی از برنامهها قطعات دایکاست را با عملیات ثانویه میپذیرند، اما بار اعتبارسنجی آببندی به طور قابلتوجهی بیشتر است.
آلومینیوم فرفورژه برای اکستروژن سرد (1070 و 6061)
آلومینیوم فرفورژه به عنوان یک شمش جامد شروع می شود که توسط اکستروژن سرد تشکیل می شود که بدون ذوب شدن فلز به صورت پلاستیکی تغییر شکل می دهد. نتیجه یک جریان پیوسته دانه ای است که از شکل قطعه و ساختار دیواری متراکم و تقریباً بدون منافذ پیروی می کند. آلیاژ 1070 رسانایی حرارتی بسیار بالایی را ارائه میکند و آن را به یک کاندیدای قوی برای دوربینهای جلو تبدیل میکند که باید گرمای حسگر را به طور موثر پخش کنند و میتوانند برای مجموعههای هرمتیک با لیزر جوش داده شوند. آلیاژ 6061 استحکام بیشتری را ارائه می دهد و برای محفظه هایی که بارهای نصب بیشتری را حمل می کنند یا به استحکام ساختاری بیشتری نیاز دارند مناسب است.
بهترین مناسب برای ADAS درجه بالا دیوارهای متراکم و بدون منافذ جریان پیوسته دانه
مقایسه رفتار حرارتی
رسانایی حرارتی اغلب اولین ویژگی خاصی است که مهندسان هنگام مقایسه مواد مسکن بررسی می کنند، زیرا تعیین می کند که حرارت با چه سرعتی از حسگر به سطح بیرونی حرکت می کند. نمودار زیر مقادیر معمول دمای اتاق را برای مواد مورد بحث در بالا نشان می دهد. مقادیر واقعی با مزاج آلیاژ، عملیات حرارتی و هندسه دیوار متفاوت است، بنابراین آنها را با دادههای تامینکننده تأیید کنید.
شکاف بین آلومینیوم فرفورژه و پلاستیک مهندسی تقریباً سه مرتبه است، به همین دلیل است که محفظه های پلاستیکی به مسیرهای حرارتی از طریق مس PCB یا سینک های حرارتی خارجی متکی هستند. آلومینیوم دایکاست نسبت به پلاستیک بهبود قابل توجهی ارائه می دهد، اما تخلخل آن می تواند عملکرد حرارتی موثر را به صورت محلی کاهش دهد. 1070 اکسترود شده سرد مستقیم ترین مسیر گرما را فراهم می کند که به ثابت نگه داشتن دمای سنسور در زیر نور خورشید پایدار و بار بالای پردازنده کمک می کند.
منبع تصویر: AI فقط برای اهداف تصویری ایجاد شده است.
فرآیندهای ساخت محفظه های دوربین آلومینیومی
سه مسیر تولید بر تولید محفظه دوربین آلومینیومی غالب است. هر کدام مشخصات مشخصی از هزینه، دقت، کیفیت متالورژیکی و زمان انجام کار دارند و بهترین انتخاب بستگی به این دارد که چگونه برنامه آن عوامل را متعادل کند.
ریخته گری فشار بالا
آلومینیوم مذاب با فشار بالا به قالب فولادی تزریق می شود و در یک شلیک محفظه های پیچیده ای تولید می کند. زمان چرخه کوتاه است و هزینه های واحد به سرعت با حجم کاهش می یابد. معایب اصلی گاز و تخلخل انقباض، گزینه های عملیات حرارتی محدود است زیرا گاز به دام افتاده در دمای بالا منبسط می شود و نیاز به آزمایش نشت در هر قسمت. برای یک محفظه اپتیکال مهر و موم شده، این معایب معمولاً زمانی که برنامه از دوربینهای سطح پایه فراتر میرود، بیشتر از مزیت هزینه است.
ماشینکاری کامل CNC از بیلت جامد
ماشینکاری یک محفظه از استوک میلههای جامد، کنترل ابعادی عالی را ارائه میکند و از عیوب ریختهگری به طور کامل جلوگیری میکند. مبادله ضایعات مواد است که می تواند بیش از نیمی از بیلت اصلی باشد، همراه با زمان چرخه طولانی و هزینه بالاتر هر قطعه. ماشینکاری کامل برای نمونه های اولیه، حجم بسیار کم یا ویژگی های بسیار فشرده منطقی است، اما توجیه آن برای تولید سری دشوار می شود.
ماشینکاری CNC ثانویه سرد Extrusion Plus
این مسیر مزایای متالورژیکی شکلدهی سرد را با دقت ماشینکاری هدفمند ترکیب میکند. فرآیند به طور کلی از دنباله نشان داده شده در زیر پیروی می کند.
- آماده سازی بیلت. راب های آلومینیومی فرفورژه برش داده می شوند و تا یک شرایط شروع ثابت بازپخت می شوند که نیروی شکل دهی و رفتار دانه را تثبیت می کند.
- اکستروژن سرد. حلزون در دمای اتاق به یک فنجان یا بدنه نزدیک به تور تبدیل می شود. جریان پیوسته دانه ایجاد شده در اینجا به دیوار استحکام و تراکم آن را می دهد.
- دقت CNC. فقط ویژگیهای حیاتی، مانند صندلی لنز، مبنای سنسور و شیار آببندی، ماشینکاری شدهاند که حذف مواد را کم و هزینه را تحت کنترل نگه میدارد.
- درمان و تمیز کردن سطح. تمیز کردن اولتراسونیک بقایای ماشینکاری را حذف می کند و آنودایز کردن مقاومت در برابر خوردگی و سطحی پایدار برای چسب ها یا واشرها را افزایش می دهد.
- بازرسی نهایی هر قسمت از نظر نشتی، ابعاد بحرانی و وضعیت سطح بررسی می شود و قابلیت ردیابی در سطح لات ثبت می شود.
مزایای اصلی، استحکام و چگالی برتر از ریخته گری، رفتار حرارتی پایدار از دیوار متراکم، و ساختار هزینه ای است که به خوبی برای حجم های متوسط تا زیاد مقیاس می شود. در مقایسه با ماشینکاری کامل، بازده مواد به مراتب بهتر است و زمان تولید سری کوتاه تر است. برای بسیاری از برنامه های ADAS، به خوبی کنترل می شود محفظه آلومینیومی سرد اکسترود شده متعادل ترین ترکیب عملکرد و ساخت را ارائه می دهد.
مثال کاربردی: انتخاب مسیر برای دوربین جلو
یک برنامه دوربین رو به جلو را در نظر بگیرید که با چند صد هزار واحد در سال برنامه ریزی شده است، با نیاز به عملکرد آب بندی در سراسر چرخه دما و اسپری نمک. در مرحله آزمایشی اولیه، یک محفظه دایکاست بازرسی ابعادی را پشت سر گذاشت اما نشت متناوب را در طول بررسی هلیوم پس از آزمایش نشان داد، و علت اصلی به ریز تخلخل در نزدیکی یک شیار واشر ردیابی شد. کار مجدد از طریق اشباع و غربالگری نشت اضافی هزینه را اضافه کرد و برنامه اعتبار سنجی را گسترش داد.
هنگامی که برنامه به بدنه 1070 اکسترود شده سرد با یک شیار مهر و موم ماشینکاری شده تغییر داد، نقصهای نشتی در همان توالی آزمایش ناپدید شدند و مشخصات حرارتی در سنسور بهطور محسوسی تحت عملکرد با بار بالا بهبود یافت.
درس این نیست که ریخته گری قالب در هر موردی نامناسب است، بلکه این است که الزامات آب بندی و بار حرارتی باید انتخاب مسیر را قبل از تصمیم گیری در مورد ابزارآلات هدایت کند. بررسی مجدد تصمیم در اواخر برنامه بسیار پرهزینه تر از تنظیم صحیح الزامات در شروع است.
چک لیست انتخاب برای مهندسین و خریداران
یک بررسی ساختاریافته به تیم ها کمک می کند تا از شگفتی های گران قیمت اجتناب کنند. پنج مرحله زیر را می توان در طول انتخاب مفهوم و صلاحیت تامین کننده اعمال کرد.
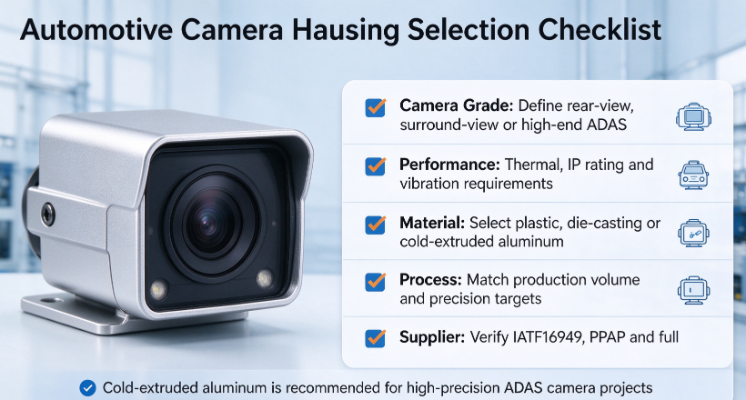
- درجه دوربین را تعریف کنید. مشخص کنید که آیا محفظه دارای عملکرد نمای عقب، نمای فراگیر یا عملکرد رو به جلو درجه بالا است، زیرا این خط پایه حرارتی و آب بندی را تعیین می کند.
- تعیین اهداف عملکرد کمی محدوده دمای کارکرد، سطح حفاظت از نفوذ، مشخصات لرزش و حداکثر جابجایی لنز مجاز را مشخص کنید.
- مسیر تولید را با برنامه مطابقت دهید. برای دوربینهای ورودی مقرونبهصرفه، پلاستیک یا دایکاست را انتخاب کنید، و زمانی که حاشیههای حرارتی و آببندی حیاتی هستند، اکستروژن سرد را با ماشینکاری ثانویه در نظر بگیرید.
- تامین کننده را حسابرسی کنید. گواهینامه مدیریت کیفیت، گواهی مواد، قابلیت بازرسی کامل درون خطی و تجربه PPAP را تأیید کنید.
- پیش نمایش خطرات اصلی نشت ناشی از تخلخل، تغییر شکل حرارتی و ناهماهنگی دسته به دسته باید به جای کشف در طول اعتبار سنجی در بررسی طراحی مورد توجه قرار گیرد.
مشکلات رایج هنگام تامین مسکن
بسیاری از مشکلات منبع یابی ناشی از تمرکز بر روی آن چیزی است که اندازه گیری آن آسان تر است. اشتباهات زیر به طور مکرر در برنامه های دوربین ظاهر می شوند و ارزش اجتناب از آنها را دارند.
- فقط تلورانس های طراحی را بررسی می کند. یک محفظه میتواند هر ابعادی را در نقشه برآورده کند و همچنان به دلیل حفرههای داخلی یا ناپیوستگیهای دانهای که هرگز بازرسی نشدهاند، از کار بیفتد.
- نادیده گرفتن اثرات چرخه دما رانش ابعادی که پس از قرار گرفتن در معرض حرارتی مکرر ظاهر می شود، اگر اعتبارسنجی تنها یک دما را پوشش دهد، اغلب مورد توجه قرار نمی گیرد.
- دست کم گرفتن قابلیت فرآیند یک تامین کننده بدون قابلیت ردیابی دسته ای مستند یا سابقه PPAP ممکن است برای قبولی در ممیزی مشتری، حتی با قطعات نمونه اولیه خوب، مشکل داشته باشد.
- انتخاب بر اساس قیمت واحد به تنهایی. هزینه کمتر قطعه را می توان به سرعت با کار مجدد، ضایعات، قرار گرفتن در معرض ضمانت و عرضه با تاخیر جبران کرد.
قابلیت ما برای محفظه های دوربین آلومینیومی سفارشی
برای تیمهایی که دوربینهای رو به جلو یا دید اطراف را توسعه میدهند، یک شریک عملی باید اکستروژن سرد را با ماشینکاری دقیق ترکیب کند، گزینههای موادی مانند 1070 و 6061 را ارائه دهد و یک سیستم کیفیت همسو با انتظارات خودرو را حفظ کند. ساخت نمونه، بازرسی تمام ابعاد، تست نشت و مستندات PPAP باید به آرامی از نمونه اولیه به تولید سری حرکت کند. مهندسانی که می خواهند گزینه ها را برای برنامه خود مقایسه کنند، می توانند نقشه ها و اهداف عملکرد را برای بررسی فنی اولیه به اشتراک بگذارند.
نتیجه گیری
موقعیتهای دوربین کمهزینه را اغلب میتوان با مهندسی پلاستیک یا آلومینیوم ریختهگری انجام داد، مشروط بر اینکه الزامات حرارتی و آببندی متوسط باشد. دوربینهای ADAS با کارایی بالا بیشترین بهره را از آلومینیوم اکسترود شده سرد میبرند که رسانایی حرارتی بالا، دیوارههای متراکم و رفتار خستگی پایدار را با دقت مورد نیاز برای تراز کردن لنز ترکیب میکند. راه حل مناسب به درجه دوربین، مشخصات محیطی و حجم تولید بستگی دارد و یک تصمیم اولیه و ساختاریافته از عملکرد و برنامه محافظت می کند. برای نگاهی عمیقتر به گزینههای متناسب، موارد را مرور کنید محفظه دوربین آلومینیومی محدوده و نیازهای خود را با یک تیم فنی در میان بگذارید.
منبع تصویر: AI فقط برای اهداف تصویری ایجاد شده است.
سوالات متداول
Q1: آیا اکستروژن سرد برای پروژه های مسکن دوربین ADAS با حجم کم عملی است؟
این می تواند باشد، اگرچه اقتصاد به هندسه قطعه و سرمایه گذاری ابزار بستگی دارد. برنامههای کم حجم اغلب یک بدنه استاندارد اکسترود شده را با ویژگیهای ماشینکاری شده ترکیب میکنند، که ابزار را ساده نگه میدارد و در عین حال ساختار دانه و عملکرد آببندی یک مسیر سری را ارائه میدهد.
Q2: چه اقدامات سطحی برای محفظه های دوربین آلومینیومی موجود است؟
گزینه های رایج عبارتند از آنودایز برای مقاومت در برابر خوردگی و پایداری سطح، به دنبال آن آب بندی یا پوشش در صورت نیاز. انتخاب سطح باید با روش آببندی تایید شود، زیرا واشرها، چسبها و جوشهای لیزری هر کدام الزامات متفاوتی برای شرایط سطح دارند.
Q3: روی صندلی لنز با اکستروژن سرد و CNC به چه تلورانس هایی می توان رسید؟
پایه لنز و پایه سنسور معمولاً با ماشینکاری دقیق تولید می شوند، بنابراین تحمل قابل دستیابی به جای خود اکستروژن، توسط فرآیند ماشینکاری کنترل می شود. پنجره های تراز ده ها میکرومتر یک هدف معمولی برای ماژول های رو به جلو هستند و مقدار نهایی باید در طول بررسی طراحی بر اساس پشته نوری توافق شود.

-
شماره تلفن
2210226-0572-86+شماره تلفن
+86-13819283977 +86-13655726561 +86-13567228000آدرس
ساختمان B، پارک صنعتی نوآوری و کارآفرینی، شماره 288، جاده یانسان، شهر هوژو، استان ژجیانگ، چینکیوآرکد
-
پیوندهای سریع
صفحه اصلی محصولات درباره ما قابلیت ها صنایع اخبار تماس با ما -
کاوش
پوسته دوربین آلومینیومی خودرو اکستروژن سرد آلومینیوم قطعات فورج سرد آلومینیومی -
لطفا در صورت تمایل با ما تماس بگیرید.