
اخبار صنعت
 Oct 09, 2026
 ارسال شده توسط مدیر
اکستروژن سرد در مقابل آلومینیوم ریخته گری قالب: کدام فرآیند قطعات دقیق بهتری را ارائه می دهد؟
چرا انتخاب فرآیند به قطعات آلومینیومی دقیق شکل می دهد؟
مهندسانی که حسگرهای کمک راننده، محفظههای لیدار، اتصالات ربات انساننما و سازههای پهپاد را طراحی میکنند با همین چالش روبرو هستند. قطعه آلومینیومی در مرکز سیستم باید ابعاد محکمی داشته باشد، سال ها در برابر لرزش مقاومت کند و از واحد اول تا ده هزارم یکسان رفتار کند. مسیر تولیدی که در اوایل یک پروژه انتخاب میشود، اغلب تصمیم میگیرد که آیا این اهداف بدون طراحی مجدد پرهزینه در آینده قابل دستیابی هستند یا خیر.
دو فرآیند بر این بحث ها غالب است: ریخته گری سنتی و اکستروژن سرد. هر دو میتوانند شکلهای پیچیدهای را در حجم تولید کنند، اما در ساختار داخلی، عملکرد مکانیکی، کنترل ابعادی و مشکلاتی که هنگام بیرون راندن از منطقه راحتی خود ایجاد میکنند، به شدت متفاوت هستند. خریدارانی که آنها را به عنوان قابل تعویض در نظر می گیرند، اغلب تنها پس از شکست در میدان یا ضایعات در خط تولید متوجه تفاوت می شوند.
این راهنما این دو فرآیند را از منظر مهندسی و خرید مقایسه میکند. توضیح میدهد که هر کدام چگونه فلز را تشکیل میدهند، هر کدام از کجا بهترین عملکرد را دارند، تصویر هزینه واقعاً چگونه به نظر میرسد، و چگونه میتوان مشخصاتی را نوشت که یک تامینکننده توانمند میتواند برآورده کند. معاوضه ها آشکارا ارائه می شوند، از جمله موقعیت هایی که ریخته گری انتخاب هوشمندانه تر باقی می ماند.
چگونه هر فرآیند فلز را تشکیل می دهد
واضح ترین راه برای درک شکاف عملکرد این است که به وضعیت فیزیکی فلز در طول شکل دهی نگاه کنیم. در ریخته گری، آلومینیوم ذوب شده و تحت فشار بالا به یک قالب فولادی منتقل می شود. در اکستروژن سرد، یک بیلت جامد در دمای اتاق یا نزدیک به آن از طریق قالب رانده می شود. همین تفاوت واحد تقریباً هر چیزی را که در پی می آید شکل می دهد.
ریخته گری آلومینیوم
آلومینیوم مذاب به سرعت حفره را پر می کند، که باعث می شود ریخته گری برای بدنه های پیچیده با دیواره نازک کارآمد باشد. مشکل این است که در هنگام پر کردن و انجماد چه اتفاقی می افتد. هوای محبوس شده در مذاب و گازهایی که با سرد شدن فلز آزاد میشوند، تخلخل گاز را تشکیل میدهند، و انقباض حفرههایی را ایجاد میکند که بخشهای ضخیم در آنجا یخ میزنند. حتی فرآیندهای به خوبی کنترل شده برخی ناپیوستگی های داخلی را ایجاد می کنند و این حفره ها در بخش های سنگین تر قطعه رایج هستند.
- فلز مذاب با سرعت و فشار بالا به قالب فولادی تزریق می شود.
- این فلز اغلب در چند ثانیه برای قطعات کوچک سرد و جامد می شود.
- ریخته گری بیرون زده و بریده می شود، سپس اغلب روی چهره های بحرانی ماشین کاری می شود.
- تست نشتی یا بازرسی قطعات دارای فضای خالی داخلی را غربال می کند.
آلومینیوم اکستروژن سرد
اکستروژن سرد روی مواد جامد کار می کند، بنابراین هیچ مرحله مایع و انقباض انجماد وجود ندارد. بیلت فشرده شده و از طریق یک قالب شکلی عبور داده می شود و فلز به صورت پلاستیکی جریان می یابد تا شکل قالب را به خود بگیرد. این جریان پلاستیکی تمایل به بستن ناپیوستگی های داخلی دارد و ساختار دانه را در جهت جریان فلزی تراز می کند، که استحکام را در جهت هایی که برای اجزای بارگذاری شده بیشتر اهمیت دارد، بهبود می بخشد.
- یک شمش برش خورده آلومینیومی در ابزار پرس قرار می گیرد.
- پرس شمش را از طریق قالب عبور می دهد و دیوارها، باس ها و حفره ها را شکل می دهد.
- قسمت تشکیل شده کوتاه می شود و گاهی اوقات استرس را از بین می برد یا تحت حرارت قرار می گیرد.
- ماشینکاری CNC فقط ویژگی هایی را تکمیل می کند که به دقت نهایی نیاز دارند.
ساید بای ساید: تفاوت های اصلی عملکرد
تیمهای تدارکات معمولاً فرآیندها را در پنج بعد مقایسه میکنند: چگالی ساختاری، استحکام و عمر خستگی، دقت ابعادی با پرداخت سطح، رفتار حرارتی، و سازگاری دستهای. جدول زیر نتایج معمولی را خلاصه می کند. نتایج واقعی به آلیاژ، هندسه، کیفیت ابزار و استانداردهای بازرسی بستگی دارد.
| معیارها | ریخته گری آلومینیوم | آلومینیوم اکستروژن سرد |
|---|---|---|
| ساختار داخلی | تخلخل و انقباض گاز امکان پذیر است | ناپیوستگی های کاملا متراکم و بسته |
| مقاومت در برابر خستگی | متوسط، حساس به حفره ها | بالا، مناسب برای بارهای چرخه ای |
| شکل پذیری | اغلب محدود است | به طور کلی بالاتر |
| زبری سطح به عنوان شکل | معمولاً حدود 1.6 تا 3.2 میکرومتر Ra | معمولاً حدود 0.8 تا 1.6 میکرومتر Ra |
| باند تحمل بحرانی | اغلب 0.1 میلی متر یا بیشتر بدون ماشین کاری | اغلب 0.05 میلی متر یا بهتر در ویژگی های شکل گرفته است |
| مناسب بودن جوش لیزری | با تخلخل محدود شده است | نتایج جوش قوی و ثابت |
| قوام دسته ای | با رانش فرآیند متفاوت است | پایدار over long runs |
چگالی و عملکرد بدون منافذ
چگالی پایه و اساس اکثر تفاوت های دیگر است. تخلخل گاز در قالب های ریخته گری همیشه روی سطح قابل مشاهده نیست، که آن را به یک خطر پنهان تبدیل می کند. یک محفظه می تواند یک بررسی بصری انجام دهد و همچنان تحت فشار نشت کند، یا می تواند پس از چند هزار چرخه حرارتی ترک بخورد زیرا یک حفره در نزدیکی مسیر بار قرار دارد. قطعات اکسترود شده سرد به طور کامل از انتقال مایع به جامد جلوگیری می کنند، بنابراین این ناپیوستگی های داخلی نادر هستند. این برای محفظه های سنسور مهر و موم شده و هر بخشی که با لیزر جوش داده می شود بسیار مهم است، زیرا کیفیت جوش بستگی زیادی به آنچه در زیر سطح وجود دارد دارد.
مقاومت و مقاومت در برابر خستگی
قطعات موجود در مفاصل ربات و محیط های شاسی خودرو به ندرت از یک بار اضافه بار خراب می شوند. آنها از میلیون ها معکوس تنش کوچک که به آرامی باعث ایجاد ترک در نقاط ضعیف می شوند، شکست می خورند. از آنجایی که اکستروژن سرد ساختاری متراکم با جریان دانه جهت دار ایجاد می کند، عملکرد خستگی عموماً قوی تر است، به ویژه در فیله ها، دنده های نازک و باس ها. قالبهای ریختهگری میتوانند به استحکام استاتیکی عالی دست یابند، اما انعطافپذیری و حساسیت کمتر آنها به حفرههای داخلی میتواند عمر خستگی تحت ارتعاش را کوتاه کند.
دقت ابعادی و کیفیت سطح
دایکاست ها با سرد شدن منقبض می شوند و ابزارسازی باید آن حرکت را جبران کند. دستیابی به تلورانس های محدود معمولاً به معنای افزودن ماشینکاری CNC به چهره های مهم، سوراخ ها و ویژگی های نصب است. اکستروژن سرد قطعات را به ابعاد نهایی نزدیکتر میکند و سطوح صافتری تولید میکند، بنابراین ویژگیهای کمتری نیاز به ماشینکاری ثانویه دارند. مراحل ماشینکاری کمتر به معنای رویدادهای کمتر در حمل و نقل، خطای کمتر در نصب و مونتاژ بهتر است.
رفتار حرارتی و سازگاری دسته ای
مدیریت حرارتی برای ماژولهای لیدار و محفظههای حسگر حیاتی است، جایی که گرمای الکترونیکی باید بدون ایجاد نقاط داغ به پوسته بیرونی برسد. یک دیوار متراکم و بدون فضای خالی، گرما را به طور قابل پیش بینی تری نسبت به دیواری با منافذ پراکنده هدایت می کند، که می تواند جریان گرما را به طور ناهموار قطع کند. در طول دوره های تولید، رانش فرآیند در ریخته گری می تواند سطوح تخلخل را از شیفت به شیفت تغییر دهد. اکستروژن سرد تمایل به نگه داشتن خروجی ثابتتری دارد، که حجم کاری بازرسی ورودی را کاهش میدهد و کمک میکند نرخ نقص در طول زمان پایین بماند.
مروری بصری از دو مسیر تولید
نمودار زیر ترتیب مراحل در هر مسیر را نشان می دهد. تفاوت اصلی در مرحله میانی نهفته است: فلز مایع در یک مورد جامد می شود، در حالی که بیلت جامد در حالت دیگر به صورت پلاستیکی جریان می یابد.
سناریوهای کاربردی: جایی که هر فرآیند متناسب است
هیچ یک از این فرآیندها به طور جهانی بهتر نیستند. انتخاب صحیح به عملکرد قطعه، بارهای حمل شده، الزامات آب بندی و جوشکاری و حجم تولید بستگی دارد. راهنمای زیر به جای یک قانون ثابت، رویه رایج صنعت را منعکس میکند و بررسی مهندسی باید هر مورد را تأیید کند.
جایی که دایکستینگ یک انتخاب صدا باقی می ماند
- محفظه هایی با دقت پایین که تحمل ابعادی آن سخاوتمندانه است و ظاهر سطح بیش از یکپارچگی داخلی اهمیت دارد.
- پوشش ها و پوسته های غیر سازه ای که بار کمی را تحمل می کنند و نیازی به آب بندی تحت فشار ندارند.
- هندسه دیواره نازک بسیار پیچیده در حجم بالا که هزینه ابزار برای هر قطعه محرک غالب است.
- پروژه هایی که در آنها طراحی هنوز در حال تغییر است و تکرارهای سریع ابزارها بیشتر از داده های خستگی طولانی مدت اهمیت دارند.
جایی که اکستروژن سرد مزایای واضحی را ارائه می دهد
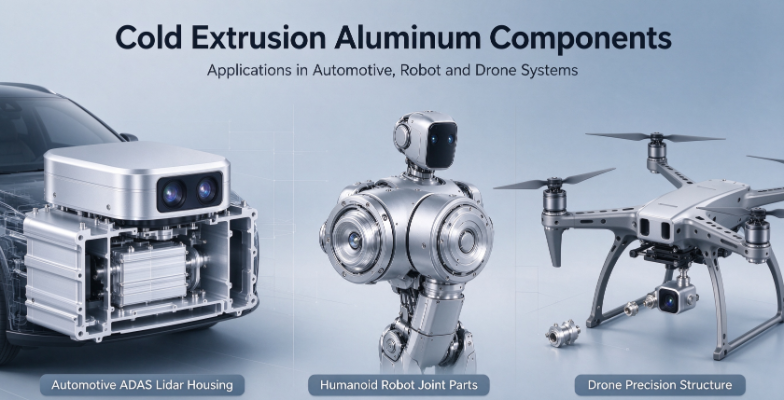
- محفظههای لیدار و بدنههای دوربین خودرو که باید در طول چرخههای دمایی مهر و موم و از نظر ابعادی پایدار بمانند.
- قطعات ساختاری ربات انسان نما که حرکت رفت و برگشتی مداوم را تجربه می کنند و باید در برابر ترک ناشی از خستگی مقاومت کنند.
- اجزای پهپاد حامل بارهای دینامیکی بالا که وزن و قابلیت اطمینان هر دو مهم هستند.
- قطعاتی که نیاز به جوش لیزری یا هوابندی بالا دارند، جایی که مواد پایه متراکم قوام جوش را بهبود می بخشد.
تصویر هزینه: قیمت واحد در مقابل هزینه کل
یک فرض رایج بر این است که ریخته گری همیشه ارزان تر است. این در مورد قیمت واحد یک قطعه ساده در حجم بسیار بالا صادق است، اما هزینه کل شامل ضایعات، دوباره کاری، بازرسی، ماشینکاری ثانویه، بازگشت میدانی و زمان مهندسی صرف شده برای حل مسائل کیفیت است. زمانی که این هزینههای پنهان محاسبه شوند، قیمت پیشنهادی پایینتر میتواند به گزینه گرانتری تبدیل شود.
اکستروژن سرد معمولاً نیاز به سرمایه گذاری بیشتر در ابزارآلات اولیه و تنظیم دقیق بیلت و پرس دارد. قدرت آن در عملکرد و پیش بینی پذیری نهفته است. هنگامی که قطعات کمتری رد میشوند، عملیات ماشینکاری کمتری مورد نیاز است و خروجی در طول شیفتها ثابت میماند، هزینه هر قطعه خوب در طول عمر یک برنامه قابل مقایسه است. خریداران باید به جای مقایسه قیمت واحدها به تنهایی، برآورد هزینه کل مالکیت را درخواست کنند.
نکات طراحی برای تعیین قطعات دقیق آلومینیومی
هر مسیری را که انتخاب کنید، مشخصات واضح ریسک را کاهش می دهد. نقشههایی که عملکرد را توصیف میکنند، نه فقط هندسه، به تامینکنندگان کمک میکنند فرآیند درست را توصیه کنند و مشکلات را زودتر مشخص کنند. تیم هایی که با یک قابل اعتماد کار می کنند قطعات آلومینیومی اکستروژن سرد تامین کننده اغلب از بررسی های اولیه طراحی بیشترین بهره را می برد.
- مشخص کنید کدام ویژگیها حامل بار، آببندی یا هدایت گرما هستند و آنها را بهعنوان مهم در نقشه علامتگذاری کنید.
- انتقال ضخامت دیوار را به آرامی مشخص کنید تا از تمرکز تنش در تغییرات شدید جلوگیری شود.
- زبری سطح را فقط در جایی که اهمیت دارد، مانند آب بندی وجه ها و صندلی های بلبرینگ، تعریف کنید.
- روش بازرسی را برای یکپارچگی داخلی، مانند آزمایش نشت یا برش نمونه ها بیان کنید.
- حجم تولید مورد انتظار و پیش بینی سالانه را ارائه دهید تا تامین کننده بتواند ابزار و ظرفیت را برنامه ریزی کند.
- قبل از انتشار ابزار، بر روی اولین طرح بازرسی مقاله و معیارهای پذیرش توافق کنید.
اشتباهات رایجی که باید از آنها اجتناب کنید
- تشدید هر تلورانس به همان مقدار، که هزینه را بدون بهبود عملکرد افزایش می دهد.
- نادیده گرفتن بارهای خستگی در طول طراحی و بررسی فقط استحکام استاتیکی.
- باز گذاشتن انتخاب فرآیند بدون ارائه الزامات عملکرد به تامین کننده.
در تامین کننده آلومینیوم دقیق به دنبال چه چیزی باشید
دانش فرآیند تنها بخشی از تصویر است. تامین کننده ای در حال تولید قطعات آلومینیومی دقیق برای صنایع پر تقاضا باید قادر به نشان دادن کنترل در سراسر زنجیره کامل از بیلت تا قسمت نهایی باشند. چک لیست زیر به خریداران کمک می کند تا قبل از تعهد به پروژه، توانایی را ارزیابی کنند.
- تجربه اکستروژن سرد و ماشینکاری CNC به عنوان یک گردش کار یکپارچه به جای مراحل جداگانه قرارداد فرعی.
- قابلیت بازرسی مستند، از جمله اندازهگیری ابعاد، بررسی سطح، و تست یکپارچگی داخلی.
- فرآیندهای تمیز کردن و تصفیه سطح مناسب برای مجموعه های مهر و موم شده یا جوش داده شده.
- تمایل به بررسی نقشهها، پیشنهاد تنظیمات طراحی، و پشتیبانی از برنامههای سفارشی OEM و ODM.
- سوابق کنترل فرآیند را پاک کنید که نشان می دهد چگونه سازگاری دسته ای در طول دوره های تولید طولانی حفظ می شود.
نتیجه گیری: تطبیق فرآیند با هدف عملکرد
برای قطعات دقیقی که باید در طول عمر طولانی، متراکم، از نظر ابعادی پایدار و مقاوم در برابر خستگی بمانند، اکستروژن سرد مزایای ساختاری را ارائه میدهد که ریختهگری با همخوانی دارد. دایکاست هنوز هم جایگاه خود را در کاربردهای سادهتر، کمتنشتر و با حجم بالا به دست میآورد، جایی که سرعت و اقتصاد ابزار آن منطقی است. بهترین تصمیم با عملکرد قطعه شروع می شود تا نام فرآیند.
اگر پروژه بعدی شما شامل محفظه حسگر، ساختار ربات یا اجزای هواپیمای بدون سرنشین است، نقشه ها و الزامات عملکرد را زودتر به اشتراک بگذارید. بررسی دقیق هندسه، بارها و نیازهای آب بندی نشان می دهد که کدام مسیر مناسب است و تأیید نمونه آن را قبل از شروع کامل تولید تأیید می کند.
سوالات متداول
Q1: آیا اکستروژن سرد همیشه از ریخته گری گران تر است؟
نه لزوما. اکستروژن سرد معمولاً به هزینههای ابزارآلات و راهاندازی بالاتری نیاز دارد، اما زمانی که قطعات کمتری از بین میروند، مراحل ماشینکاری کمتری نیاز است و بازده میدانی کاهش مییابد، میتواند هزینه کل را کاهش دهد. مقایسه کل هزینه مالکیت تصویر دقیق تری نسبت به مقایسه قیمت واحد به تنهایی ارائه می دهد.
Q2: آیا می توان از قطعات آلومینیومی ریخته گری در محفظه های مهر و موم شده یا ضد آب استفاده کرد؟
بله، با طراحی مناسب، کنترل فرآیند و تست نشت. با این حال، تخلخل داخلی در بخش های ضخیم تر می تواند مسیرهای نشتی ایجاد کند که تشخیص بصری آنها دشوار است. برای محفظه هایی با الزامات آب بندی دقیق، یک ماده پایه متراکم اغلب این خطر را کاهش می دهد و قوام را بهبود می بخشد.
Q3: چرا مقاومت در برابر خستگی برای قطعات ربات و هواپیماهای بدون سرنشین اهمیت دارد؟
این قطعات در حین حرکت و ارتعاش بارهای مکرر را مشاهده می کنند. ترکهای خستگی معمولاً از نقصهای کوچک یا غلظتهای تنش شروع میشوند و به آرامی در طی چرخههای زیادی رشد میکنند. ساختار دانهای متراکم و همتراز جهتدار به تاخیر در شروع ترک کمک میکند، که باعث افزایش طول عمر تحت حرکت مداوم میشود.
Q4: اکستروژن سرد چه تحملی می تواند در مورد ویژگی های بحرانی ایجاد کند؟
در بسیاری از ویژگی های شکل گرفته، بسته به هندسه، مواد و شرایط ابزار، تلورانس هایی در حدود 0.05 میلی متر یا بهتر قابل دستیابی هستند. ماشینکاری نهایی می تواند ویژگی هایی را که نیاز به کنترل دقیق تری دارند، اصلاح کند. بحث اولیه با تامین کننده به تعیین تلورانس های واقعی برای هر ویژگی کمک می کند.
Q5: چگونه تصمیم بگیرم که کدام فرآیند را برای یک طراحی جدید مشخص کنم؟
با فهرست کردن الزامات عملکردی شروع کنید: بارها، آب بندی، جوشکاری، انتقال حرارت و حجم مورد انتظار. اگر قطعه ساختاری، مهر و موم شده یا بحرانی خستگی باشد، اکستروژن سرد مستحق ارزیابی جدی است. اگر قطعه ساده، غیر بحرانی و در حجم بسیار بالا و با تلورانس های سخاوتمندانه تولید می شود، دایکاست ممکن است مقرون به صرفه تر باشد. آزمایش نمونه در هر دو مسیر می تواند انتخاب را تأیید کند.

-
شماره تلفن
2210226-0572-86+شماره تلفن
+86-13819283977 +86-13655726561 +86-13567228000آدرس
ساختمان B، پارک صنعتی نوآوری و کارآفرینی، شماره 288، جاده یانسان، شهر هوژو، استان ژجیانگ، چینکیوآرکد
-
پیوندهای سریع
صفحه اصلی محصولات درباره ما قابلیت ها صنایع اخبار تماس با ما -
کاوش
پوسته دوربین آلومینیومی خودرو اکستروژن سرد آلومینیوم قطعات فورج سرد آلومینیومی -
لطفا در صورت تمایل با ما تماس بگیرید.