
اخبار صنعت
 Oct 23, 2026
 ارسال شده توسط مدیر
مزایای اجزای آلیاژ آلومینیوم ماشینکاری شده CNC چیست و چه زمانی فرآیند هیبریدی منطقی تر است؟
چرا مهندسان در مورد ماشینکاری آلومینیوم تجدید نظر می کنند؟
آلیاژ آلومینیوم به مواد پیش فرض برای قطعات مکانیکی دقیق، خودرو، الکترونیک و صنعتی تبدیل شده است. این ترکیبی از وزن سبک، هدایت حرارتی خوب، مقاومت در برابر خوردگی و ماشین کاری است که فلزات کمی می توانند با آن مطابقت داشته باشند. با این حال، سوال اصلی برای اکثر خریداران این نیست که آیا از آلومینیوم استفاده کنند یا خیر، بلکه نحوه ساخت قطعه است. ریخته گری، ماشینکاری کامل CNC و اکستروژن سرد و به دنبال آن کار CNC ثانویه هر کدام تعادل متفاوتی از هزینه، دقت و استحکام را ارائه می دهند و انتخاب مسیر اشتباه می تواند هفته ها به پروژه اضافه کند یا هزینه های غیرضروری را به هر واحد اضافه کند.
این راهنما به مزایای آن می پردازد قطعات آلیاژ آلومینیوم ماشینکاری شده cnc موقعیتهایی که ماشینکاری خالص گزینه مناسبی است، و نقطهای که یک مسیر ترکیبی بر اساس شکلدهی سرد و تکمیل CNC، یک مورد تجاری قویتر ایجاد میکند. هدف عملی است: به مهندسان طراح و تیم های منبع یابی چارچوبی بدهید که می توانند برای نقاشی بعدی که روی میزشان قرار می گیرد اعمال کنند.
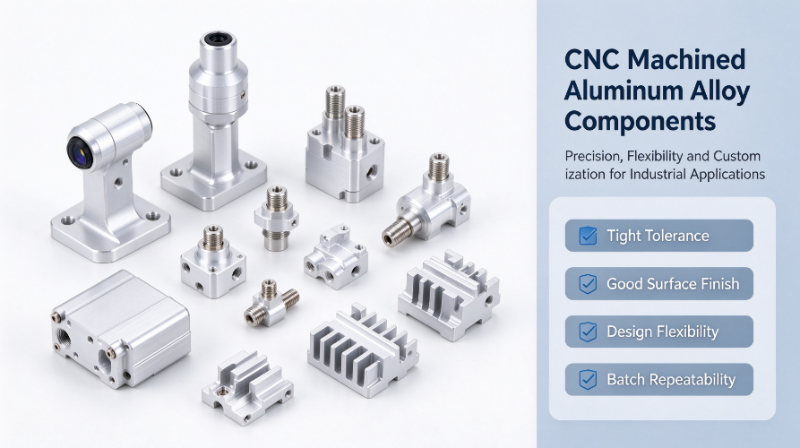
منبع تصویر: AI فقط برای اهداف تصویری ایجاد شده است.
نکته کلیدی: ماشینکاری CNC خالص در انعطاف پذیری و تحمل سخت برنده می شود، در حالی که یک فرآیند ترکیبی زمانی برنده می شود که حجم افزایش یابد و قطعه بدنه اصلی نسبتاً ساده ای را حفظ کند.
آنچه اجزای آلیاژ آلومینیوم ماشینکاری شده CNC را تعریف می کند
اجزای آلیاژ آلومینیوم ماشینکاری شده CNC قطعاتی هستند که از میله جامد، صفحه یا استوک از پیش ساخته شده با استفاده از تجهیزات فرز، تراشکاری، حفاری و ضربه زدن توسط کامپیوتر کنترل می شوند. این برنامه هر مسیر ابزاری را تعریف میکند، بنابراین یک مجموعه از نقشهها میتواند بدون ابزاری که بهطور خاص برای آن هندسه ساخته شده است، به یک قسمت نهایی تبدیل شود. به همین دلیل است که این فرآیند به طور گسترده برای قطعات دقیق آلومینیومی CNC استفاده می شود، به خصوص زمانی که طرح ها هنوز در حال تکامل هستند.
نمرات متداول آلومینیوم
انتخاب درجه قدرت، ماشینکاری و گزینههای تکمیل را کنترل میکند. درجات زیر اکثر درخواست ها برای قطعات ماشینکاری شده را پوشش می دهند.
| آلیاژ | شخصیت قدرت | ماشین کاری | استفاده معمولی |
|---|---|---|---|
| 6061 | استحکام خوب، قابل جوش | خیلی خوبه | قاب، براکت، بدنه |
| 6063 | استحکام متوسط، پرداخت صاف | خوب | محفظه های قابل مشاهده، سینک های حرارتی |
| 7075 | استحکام بالا | خوب | قطعات سازه ای و پر بار |
| 2024 | مقاومت در برابر خستگی بالا | منصفانه | اتصالات با خستگی |
فرم های قطعه معمولی
آلومینیوم ماشینکاری شده برای طیف وسیعی از هندسه ها استفاده می شود. رایج ترین عبارتند از:
- محفظه ها و پوشش هایی که از وسایل الکترونیکی یا حسگرها محافظت می کنند
- براکت ها و صفحات نصب برای سیستم های خودرو و اتوماسیون
- اتصالات، آداپتورها و اتصالات سیال با وجه های آب بندی دقیق
- هیت سینک با هندسه باله ظریف و سطوح تماس صاف
- ساختارهای حسگر که باید داده های بحرانی را در محدوده محدود نگه دارند
منبع تصویر: AI فقط برای اهداف تصویری ایجاد شده است.
مزایای اصلی اجزای آلیاژ آلومینیوم ماشینکاری شده CNC
مزایای ماشینکاری آلومینیوم به یک ویژگی محدود نمی شود. آنها در دقت، پرداخت، کیفیت مواد، انعطاف پذیری طراحی و سازگاری دسته ای ظاهر می شوند. هر مزیتی بسته به مرحله و حجم پروژه اهمیت متفاوتی دارد.
دقت ابعادی و تحمل محدود
مراکز ماشینکاری سه محوره و پنج محوره مدرن به طور معمول ویژگی های حیاتی را تا حدود 0.01 میلی متر نگه می دارند. ابعاد کوتاه و پایدار زمانی که یراق آلات و دما به خوبی کنترل می شوند، می توانند سفت تر شوند. از آنجایی که مسیر برش توسط نرم افزار تعریف شده است، جیب های عمیق، دیواره های نازک و خطوط پیچیده را می توان بدون زوایای پیش نویس یا خطوط جداکننده که جایگزین های قالب گیری یا ریخته گری را محدود می کند، تولید کرد.
پایان سطح و انعطاف پذیری پس از درمان
آلومینیوم ماشینکاری شده طیف گسترده ای از پرداخت ها را می پذیرد. آنودایز کردن مقاومت در برابر خوردگی و سختی سطح را افزایش می دهد، سندبلاست ظاهری مات یکنواخت می دهد، پوشش پودری محافظت از رنگ و سایش را فراهم می کند، و غیرفعال سازی شیمیایی سطوح را در جایی که رسانایی مهم است، مناسب نگه می دارد. یک سطح ماشینکاری شده تمیز معمولاً قبل از آندایز کردن نیاز به بازسازی کمتری دارد که به حفظ رنگ و ظاهر یکدست در یک دسته کمک می کند.
یکپارچگی مواد بدون نقص ریخته گری
از آنجایی که قطعه از ذخایر فرفورژه بریده شده است، دارای تخلخل، حفره های انقباض یا حفره های گازی نیست که می تواند در طول انجماد ایجاد شود. این برای محفظه های فشار، منیفولدهای سیال و براکت های با بار خستگی اهمیت دارد. مواد فرفورژه همچنین ساختار دانهای قابل پیشبینی را ارائه میدهند که تأیید استحکام را ساده میکند و خطر نشت کشف شده در اواخر آزمایش را کاهش میدهد.
آزادی طراحی برای نمونه های اولیه و حجم کم
تغییر یک قطعه ماشینکاری شده به معنای ویرایش یک برنامه به جای کار مجدد یک قالب فولادی است. یک نمونه اولیه میتواند طی چند روز از طراحی به نمونههای نهایی حرکت کند، در حالی که توسعه ابزار برای ریختهگری یا شکلدهی اغلب هفتهها طول میکشد و سرمایهگذاری اولیه قابل توجهی به طول میانجامد. برای محصولاتی که هنوز در حال اعتبارسنجی هستند، این سرعت به تیمهای مهندسی اجازه میدهد تا چندین هندسه را قبل از متعهد شدن به مسیر تولید آزمایش کنند.
قابلیت تکرار برای دسته های کوچک و متوسط
ماشینکاری با تثبیت پایدار، برنامه های مستند و بازرسی در حین فرآیند، نتایج ثابتی را در دسته هایی از صدها یا چند هزار قطعه ارائه می دهد. پایش آماری ابعاد کلیدی زودهنگام سایش ابزار را نشان میدهد، بنابراین کیفیت بدون هزینه ثابت زیادی که فرآیندهای با حجم بالا نیاز دارند حفظ میشود.
جایی که ماشینکاری CNC خالص به محدودیت های خود می رسد
ماشینکاری خالص پاسخی برای هر قطعه آلومینیومی نیست. محدودیت اصلی آن بهره وری مواد است. این فرآیند از یک بلوک بزرگتر از قسمت نهایی شروع می شود و هر بخش از آن بلوک خارج از هندسه نهایی به تراشه تبدیل می شود. در قطعات با حذف مواد سنگین، نسبت موجودی خریداری شده به قطعه تمام شده می تواند بالا باشد، که هم هزینه مواد و هم زمان ماشین را بالا می برد.
- ضایعات مواد: بخش بزرگی از سهام خریداری شده ممکن است به عنوان تراشه روی قطعات با برداشتن عمیق و سنگین ختم شود
- زمان چرخه: خشن کردن حجم های زیاد ظرفیت CNC را افزایش می دهد و سرعت را کاهش می دهد
- هزینه واحد: در حجم های متوسط و بالا، زمان ماشینکاری برای هر قطعه به ندرت به اندازه ای کاهش می یابد که هندسه بدون پیچیدگی را که می تواند از نظر اقتصادی بیشتر تشکیل شود جبران کند.
نمودار زیر محدوده های گویا را نشان می دهد که چه مقدار از مواد خریداری شده معمولاً در مسیرهای مختلف به قسمت نهایی ختم می شود. مقادیر واقعی به شدت به هندسه بستگی دارد.
محدوده های گویا برای سهم مواد خریداری شده که به قسمت تمام شده ختم می شود.
CNC Cold Extrusion Plus: یک رویکرد ترکیبی
مسیر هیبریدی از اکستروژن سرد یا آهنگری سرد برای تشکیل یک شکل نزدیک به شبکه استفاده می کند. بدنه اصلی، باس ها و هندسه پایه در دمای اتاق و تحت فشار بالا تشکیل می شوند که همچنین ساختار دانه را فشرده و تراز می کند. سپس ماشینکاری CNC فقط ویژگیهایی را که به تحمل سخت نیاز دارند، مانند سوراخهای یاتاقان، سطوح آببندی، رزوهها و پایههای نصب برش میدهد. قسمت تمام شده استحکام فلز شکل گرفته را حفظ می کند در حالی که به ماشینکاری بسیار کمتری نسبت به قطعه ای که به طور کامل از میله برش خورده است نیاز دارد. بسیاری از پروژه ها استفاده می کنند فورج سرد آلومینیوم به عنوان اولین قدم دقیقا به همین دلیل.
مزایا نسبت به CNC خالص
- ضایعات مواد خام کمتر، که هزینه واحد را برای حجم های متوسط و بالا کاهش می دهد
- استحکام بالاتر و ساختار متراکم تر که از مرحله شکل دهی سرد به ارث رسیده است
- زمان CNC بر روی سطوح معدودی متمرکز شده است که واقعاً به آن نیاز دارند
مزایای بیش از ریخته گری دایکاست
در مقایسه با دایکاست، آلومینیوم سرد شکل از تخلخل جلوگیری می کند و معمولا عملکرد خستگی بهتری را ارائه می دهد. این باعث می شود که برای محفظه های ضد نشتی و براکت های باربر مناسب باشد. دایکاست یک گزینه قوی برای هندسه دیوار نازک و پیچیده در حجم بسیار بالا باقی می ماند و این دو مسیر با عمق بیشتری در مقاله جداگانه ای در مورد اکستروژن سرد و ریخته گری برای آلومینیوم مقایسه شده اند.
مسیر هیبریدی زمانی که بدنه اصلی نسبتاً ساده است، قطعه به استحکام مکانیکی خوبی نیاز دارد، تنها چند ویژگی به ماشینکاری دقیق نیاز دارند، و حجم سالانه به اندازه کافی زیاد است که ابزار شکلدهی را مستهلک کند، بیشترین حس را دارد.
انتخاب فرآیند مناسب برای قسمت خود
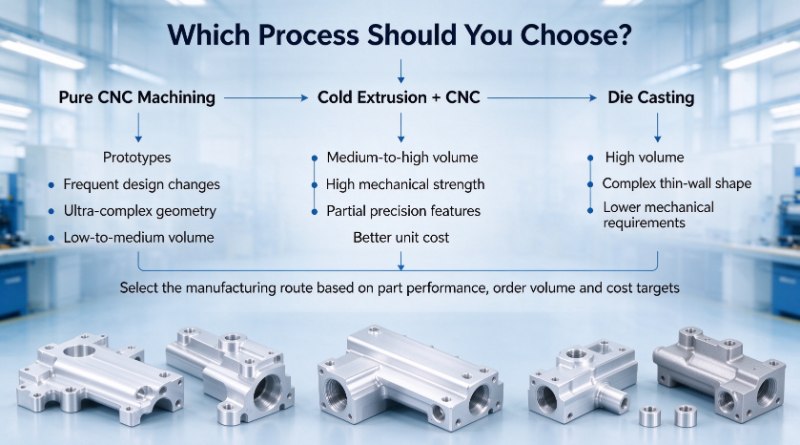
زمانی که از حجم، هندسه و توزیع تلورانس شروع میکنید، انتخاب فرآیند آسانتر است. سه مسیر زیر اکثر پروژه های آلومینیومی را پوشش می دهد.
زمانی که ماشینکاری CNC خالص را انتخاب کنید
این پروژه یک نمونه اولیه یا یک اجرای کم حجم است، تغییرات طراحی مکرر است، هندسه بسیار پیچیده است، یا تقریباً در هر سطحی به تحمل سختی نیاز است.
هنگامی که اکستروژن سرد به همراه CNC را انتخاب کنید
بدنه اصلی نسبتا ساده است، فقط برخی از ویژگی ها نیاز به ماشینکاری دقیق دارند، قطعه باید بار مکانیکی قابل توجهی را تحمل کند و حجم تولید، شکل دهی ابزار را توجیه می کند.
زمانی که دایکستینگ را انتخاب کنید
حجم بسیار زیاد است، قطعه دارای دیواره های نازک و هندسه ریخته گری پیچیده است و نیاز مکانیکی آن متوسط است و نه سخت.
بسیاری از اختلافات در مورد فرآیند از اولویت های نامشخص ناشی می شود. اگر طراحی در همه جا به تحمل نیاز دارد، ماشین کاری خالص معمولاً پاسخ صادقانه است. اگر برای تعداد کمی از ویژگی ها به استحکام و دقت نیاز دارد، مسیر هیبریدی اغلب کارآمدترین است.
کاربردهای معمولی برای قطعات دقیق آلومینیومی CNC سفارشی
بخش های زیر به شدت به آلومینیوم ماشینکاری شده متکی هستند زیرا دقت، وزن سبک و عملیات سطح قابل اعتماد را ترکیب می کنند.
- براکتهای حسگر خودرو و اجزای ساختاری کوچکی که باید تراز را تحت ارتعاش نگه دارند
- محفظه های الکترونیکی و ارتباطی که نیاز به نصب دقیق و پخش حرارت خوب دارند
- اتصالات تجهیزات اتوماسیون، راهنماها و قطعات رابط حرکتی
- اجزای دقیق پزشکی و ابزار دقیق که در آن ثبات ابعادی حیاتی است
- قطعات آلومینیومی کوچک غیر بحرانی مرتبط با هوافضا مانند براکت ها و روکش ها
نکات عملی هنگام تهیه قطعات آلومینیومی ماشینکاری شده
درخواست واضح برای نقل قول باعث صرفه جویی در وقت هر دو طرف می شود. بررسی های زیر به خریداران و مهندسان کمک می کند تا از غافلگیری پرهزینه جلوگیری کنند.
- قبل از نقل قول، درجه آلیاژ آلومینیوم، الزامات تحمل و استانداردهای بازرسی را تأیید کنید، زیرا هر یک بر هزینه و زمان انجام کار تأثیر می گذارد.
- الزامات مربوط به عملیات سطح و مقاومت در برابر خوردگی، از جمله رنگ، ضخامت و هرگونه محدودیت رسانایی پس از اتمام را روشن کنید.
- حجم سفارش مورد انتظار را زودتر اعلام کنید، بنابراین تامین کننده می تواند CNC خالص یا یک راه حل اکستروژن سرد به همراه CNC را برای تعادل بهتر هزینه و زمان ارائه پیشنهاد دهد.
- بررسی قابلیت کارخانه، از جمله تعداد مراکز CNC، محدوده محورهای ماشینکاری و تجهیزات بازرسی کیفیت موجود.
- قبل از تایید تولید انبوه، اولین گزارش بازرسی مقاله را برای قطعات دقیق حیاتی درخواست کنید.
نتیجه گیری
قطعات آلیاژ آلومینیوم ماشینکاری شده CNC دقت و انعطاف طراحی بی نظیری را ارائه می دهند، به ویژه برای نمونه های اولیه، حجم کم و قطعات با هندسه پیچیده. دقت، گزینه های تکمیل و مواد بدون نقص آنها را به یک انتخاب قابل اعتماد برای برنامه های کاربردی تبدیل می کند.
برای حجم های متوسط و بالا با بدنه اصلی ساده تر، اکستروژن سرد به همراه مسیر هیبریدی CNC اغلب استحکام بهتر، ضایعات کمتر و هزینه واحد رقابتی تر را ارائه می دهد. انتخاب مناسب به حجم، هندسه و جایی که واقعاً به تلورانس سخت نیاز است بستگی دارد. اگر نقشههای CAD و حجمهای مورد انتظار خود را به اشتراک بگذارید، بررسی فرآیند میتواند روشن کند که کدام مسیر برای پروژه شما مناسبتر است و یک نقل قول واقعی چگونه باید باشد.
سوالات متداول
Q1: قطعات آلومینیومی CNC چه تحملی می توانند داشته باشند؟
تلورانس تولید معمولی در ویژگی های بحرانی حدود 0.01 میلی متر است. ابعاد کوتاه و پایدار را میتوان در یک محیط کنترلشده محکمتر نگه داشت، در حالی که سطوح غیر بحرانی معمولاً شلتر برای کاهش هزینهها مشخص میشوند.
Q2: آیا آلومینیوم CNC از آلومینیوم ریخته گری قوی تر است؟
به طور کلی، مواد فرفورژه از میله یا استوک شکلدهی شده استحکام یکنواختتر و مقاومت در برابر خستگی بهتری نسبت به مواد ریختهگری دارند، زیرا حاوی تخلخل نیستند. استحکام واقعی هنوز به آلیاژ و عملیات حرارتی بستگی دارد، بنابراین نمرات و شرایط خاص را مقایسه کنید.
Q3: تفاوت بین ماشینکاری CNC و اکستروژن سرد برای قطعات آلومینیومی چیست؟
اکستروژن سرد فلز را در دمای اتاق با فشار دادن آن به درون قالب شکل می دهد و هندسه اصلی را با ضایعات بسیار کم تشکیل می دهد. ماشینکاری CNC مواد را برای ایجاد شکل نهایی حذف می کند و برای ویژگی های دقیق و حجم کمتر بهترین است. بسیاری از پروژه ها از هر دو به ترتیب استفاده می کنند.
Q4: آیا می توانید اکستروژن سرد را با ماشینکاری CNC ترکیب کنید؟
بله. اکستروژن سرد یک شکل نزدیک به شبکه ایجاد می کند و ماشینکاری CNC سپس سطوح مهم مانند سوراخ ها، سطوح آب بندی و رزوه ها را تکمیل می کند. این ترکیب ضایعات مواد و زمان ماشینکاری را کاهش می دهد و در عین حال دقت را در جایی که لازم است حفظ می کند.

-
شماره تلفن
2210226-0572-86+شماره تلفن
+86-13819283977 +86-13655726561 +86-13567228000آدرس
ساختمان B، پارک صنعتی نوآوری و کارآفرینی، شماره 288، جاده یانسان، شهر هوژو، استان ژجیانگ، چینکیوآرکد
-
پیوندهای سریع
صفحه اصلی محصولات درباره ما قابلیت ها صنایع اخبار تماس با ما -
کاوش
پوسته دوربین آلومینیومی خودرو اکستروژن سرد آلومینیوم قطعات فورج سرد آلومینیومی -
لطفا در صورت تمایل با ما تماس بگیرید.