
اخبار صنعت
 Oct 29, 2026
 ارسال شده توسط مدیر
آندایزینگ یا پوشش پودری: نحوه انتخاب سطح مناسب برای قطعات آلومینیومی دقیق
چرا درمان سطحی نحوه عملکرد قطعات آلومینیومی دقیق را تعیین می کند؟
قطعات آلومینیومی دقیق به ندرت به دلیل آلیاژ پایه به تنهایی خراب می شوند. در اکثر خرابیهای مزرعه، لایه سطحی نقطه ضعف است: پوششی که تحت ارتعاش پوست کنده میشود، در یک رابط کشویی از بین میرود یا پس از چند ماه اسپری نمک یا ذخیرهسازی مرطوب خورده میشود. برای مهندسان و تیم های خرید، عملیات سطح یک تصمیم عملکردی اصلی است که دوام، رفتار الکتریکی، دقت ابعاد و هزینه کل را شکل می دهد. این یک فکر بعدی آرایشی نیست.
دو فرآیند بر بازار قطعات آلومینیومی مورد استفاده در الکترونیک خودرو، روباتهای صنعتی و وسایل نقلیه هوایی بدون سرنشین تسلط دارند: آنودایز و پوشش پودری. هر دو به طور موثر از آلومینیوم محافظت می کنند، اما به روش های اساسی متفاوت عمل می کنند. آنودایز کردن یک لایه اکسید از خود فلز رشد می کند، در حالی که پوشش پودری یک لایه پلیمری را روی سطح می چسباند. انتخاب نامناسب میتواند منجر به سایش زودرس، تضاد تحمل، انسداد رشتهها یا افزایش غیرمنتظره بودجه پس از ماشینکاری نمونهها شود.
این راهنما هر دو فرآیند را از دیدگاه منبع یابی عملی مقایسه می کند. توضیح میدهد که هر کدام چگونه کار میکنند، کجا عملکرد خوبی دارند، چگونه انتخاب بر تحملهای محدود تأثیر میگذارد، چه چیزی هزینه را افزایش میدهد، و چگونه درمان را با شرایط عملیاتی واقعی مطابقت دهد. هدف این است که به شما کمک کند یک پایان برای خود مشخص کنید قطعات آلومینیومی از اولین ویرایش نقشه به جای کشف مشکلات در حین اعتبارسنجی.
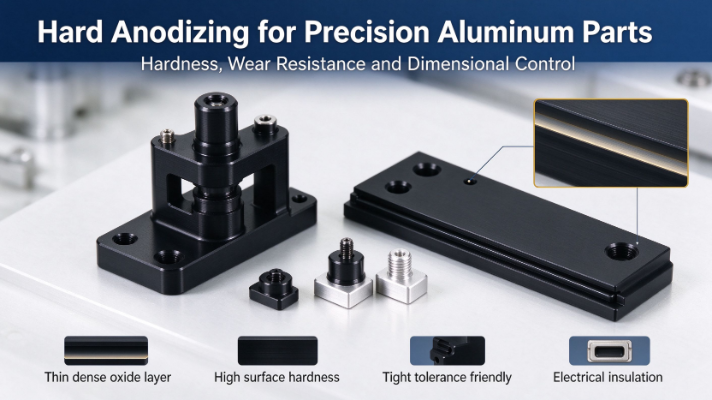
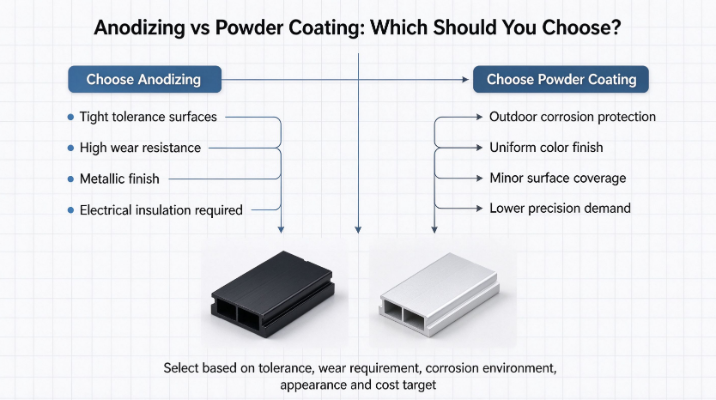
پاسخ سریع: آندایز کردن معمولاً برای سطوح عملکردی با تحمل محکم، عایق الکتریکی و مقاومت در برابر سایش انتخاب بهتری است. پوشش پودری به طور کلی برای محافظت ضخیم و یکنواخت در قسمت های رو به بیرون و برای نیازهای رنگ و بافت قوی ترجیح داده می شود.
نحوه عملکرد آنودایز آلومینیوم و مکان مناسب آن
اصل الکتروشیمیایی
آندایزینگ یک فرآیند الکتروشیمیایی است که در آن قسمت آلومینیومی به عنوان آند در حمام الکترولیت اسید عمل می کند. تحت جریان، ولتاژ و دما کنترل شده، اکسیژن با آلومینیوم در سطح ترکیب می شود و یک لایه اکسید آلومینیوم متخلخل را تشکیل می دهد. این فیلم به جای یک پوشش جداگانه، بخشی از فلز پایه است، بنابراین به معنای معمول پوسته نمی شود. سپس منافذ را می توان مهر و موم کرد یا با رنگ پر کرد تا به طیف گسترده ای از رنگ ها و بهبود عملکرد خوردگی دست یابد. از آنجایی که فیلم از زیرلایه رشد می کند، چسبندگی عالی است و این فرآیند مناسب قطعاتی است که باید لبه ها، رزوه ها و هندسه ماشینکاری شده خود را دست نخورده نگه دارند.
انواع متداول برای اجزای دقیق
- آندایزینگ استاندارد نوع II: یک فیلم نسبتاً نازک که ظاهر خوب، طیف رنگی گسترده و محافظت در برابر خوردگی قابل اعتماد را ارائه می دهد. این انتخاب معمولی برای مسکن های رو به مصرف کننده و براکت های همه منظوره است.
- آندایزینگ سخت نوع III: یک فیلم ضخیم تر و متراکم تر با سختی بالا، مناسب برای سطوح لغزنده، ویژگی های راهنما، رابط های محرک و قطعات در معرض اصطکاک مکرر.
نقاط قوت برای قطعات آلومینیومی دقیق
- چسبندگی عالی، زیرا فیلم به جای نشستن روی آن، از بستر رشد می کند.
- سختی سطح بالا و مقاومت در برابر سایش، به ویژه با آنودایز سخت.
- مقاومت در برابر خوردگی خوب در اکثر محیط های داخلی و نسبتاً تهاجمی.
- یک لایه نازک که در صورت جبران رشد مناسب، تحملهای ابعادی محکم را حفظ میکند.
- عایق الکتریکی سطح، که برای ویژگی های نصب و طراحی زمین مفید است.
- یک بافت فلزی با ظاهری تمیز و ثابت روی سطوح ماشینکاری شده.
محدودیت هایی برای برنامه ریزی
- روکش های رنگ شده می توانند تحت قرار گرفتن طولانی مدت در معرض اشعه ماوراء بنفش محو شوند، بنابراین برای استفاده طولانی مدت در فضای باز ایده آل نیستند.
- پوشش می تواند در حفره های عمیق و گوشه های تیز داخلی، جایی که جریان الکترولیت محدود است، ناهموار باشد.
- کنترل قوام رنگ در هندسه های پیچیده و دسته های آلیاژ مخلوط دشوارتر می شود.
- این فرآیند نمی تواند تخلخل، خراش یا علائم ماشینکاری را پنهان کند. تمایل دارد آنها را آشکار کند.
آندایزینگ سخت برای کار دقیق سزاوار توجه ویژه است. فیلم تا حدی به سطح اصلی و قسمتی به بیرون رشد می کند، بنابراین ابعاد در دو طرف قطعه تغییر می کند. نقشهها باید این رشد را در قطرهای بحرانی، ویژگیهای رزوهای و نواحی متناسب با فشار در نظر بگیرند. در غیر این صورت، قطعه ای که به درستی ماشین کاری شده است، پس از اتمام آن همچنان می تواند خارج از تحمل باشد.
پوشش پودری برای قطعات آلومینیومی: فرآیند و نقاط قوت
نحوه ساخت روکش
پوشش پودری یک پودر پلیمری خشک و ریز آسیاب شده را با استفاده از بار الکترواستاتیکی روی سطح آلومینیوم اعمال می کند، بنابراین ذرات به طور یکنواخت به قسمت زمین شده جذب می شوند. سپس قسمت پوشش داده شده وارد کوره پخت می شود، جایی که پودر ذوب می شود، جریان می یابد و از نظر شیمیایی به یک فیلم پیوسته متصل می شود. از آنجایی که هیچ حلالی در طول پخت تبخیر نمیشود، این فرآیند در مقایسه با بسیاری از سیستمهای پوشش مایع، انتشارات فرار پایینی ایجاد میکند. نتیجه یک لایه ضخیم و یکنواخت است که عیوب سطح کوچک را پنهان می کند و مانعی قوی در برابر رطوبت و نمک می کند.
مزایای اصلی برای اجزای آلومینیومی
- مقاومت در برابر خوردگی عالی، به ویژه برای خدمات در فضای باز و رطوبت بالا.
- طیف گسترده ای از رنگ های مات، براق، بافت دار و با جلوه فلزی با ظاهری یکنواخت.
- یک فیلم ضخیم تر که از نظر بصری لکه های جزئی و علائم ماشینکاری سبک را می پوشاند.
- مقاومت خوب در برابر ضربه و مقاومت در برابر تراشه در هنگام جابجایی.
- انتشار کم فرار و مشخصات محیطی به طور کلی مطلوب.
محدودیت هایی که باید در نظر گرفته شود
- ساختار پوشش بسیار ضخیمتر است، که اگر در طراحی برنامهریزی نشده باشد، میتواند تناسبهای مهم را خارج از تحمل کند.
- در گوشه های تیز و پروفیل های پیچیده احتمال بیشتری وجود دارد که پوست پرتقال، گرد و غبار و لبه ایجاد شود.
- سطوح عملکردی بسیار تنگ، مانند سطوح آب بندی و سوراخ های دقیق، معمولاً پوشانده یا حذف می شوند.
- سختی سطح کمتر از آنودایز سخت است، بنابراین پوشش در تماس کشویی راحت تر خراشیده می شود.
مقایسه عملکرد جانبی
جدول زیر به طور خلاصه نحوه رفتار دو فرآیند را در بین ویژگی هایی که اغلب تصمیمات مربوط به مشخصات را هدایت می کنند، نشان می دهد. رتبهبندیها نسبی هستند و به آلیاژ، مشخصات فیلم، کیفیت آببندی و سیستم رزین بستگی دارند، بنابراین باید در برابر الزامات آزمایشی خود تأیید شوند.
| اموال | آندایز کردن | پوشش پودری |
|---|---|---|
| مقاومت در برابر خوردگی | خوب، با آب بندی مناسب بهبود یافته است | عالی به خصوص در شرایط نمکی یا مرطوب |
| مقاومت در برابر سایش و خراش | بسیار بالا با آنودایز سخت، متوسط با نوع II | خراش های متوسط و عمیق می تواند فلز پایه را آشکار کند |
| عایق برق | قوی، لایه اکسید یک عایق است | خوب، بستگی به ضخامت فیلم و کیفیت پخت دارد |
| تاثیر تحمل بعدی | رشد کوچک تا متوسط باید جبران شود | انباشته شدن بزرگتر، می تواند از تحمل های محدود فراتر رود |
| پایداری UV | محدود برای پرداخت های رنگ شده، برای فیلم های شفاف مهر و موم شده بهتر است | خوب با سیستم های پلی استر یا پلی اورتان با کیفیت |
| ظاهر | ظاهری متالیک با رنگ های شفاف | مات، طیف گسترده ای از پوشش های مات، براق و بافت دار |
| مقاومت شیمیایی | در برابر مواد شیمیایی ملایم خوب است، در محیط های قلیایی قوی ضعیف تر است | خوب، با سیستم رزین متفاوت است |
| حداکثر دمای کاری | عمدتا توسط آلیاژ و پایداری اکسید اداره می شود | معمولاً توسط رزین محدود می شود، اغلب برای سیستم های استاندارد دمای زیر 150 درجه سانتیگراد |
| امکان سنجی تعمیر | سخت است، معمولا قطعات جدا شده و دوباره پردازش می شوند | با لمس کردن امکان پذیر است، اما تطبیق رنگ چالش برانگیز است |
تاثیر تحمل بعدی
تحمل ابعادی ناحیه ای است که انتخاب برای قطعات دقیق بیشترین اهمیت را دارد. یک فیلم آندی نازک نوع II تأثیر کمی روی بیشتر ویژگی ها دارد، اما آندایزینگ سخت و پوشش پودری ضخامت قابل اندازه گیری را اضافه می کند که باید از طرح اسمی کم شود. یک اشتباه رایج این است که به اندازه طراحی نهایی ماشین میزنیم و سپس کشف میکنیم که قطعه تمامشده دیگر متناسب با اجزای جفتگیری آن نیست. پروژه های به خوبی اجرا شده بیان می کنند که آیا هر بعد قبل یا بعد از عملیات سطح اندازه گیری می شود و سطوح عملکردی را بر این اساس پوشش می دهد.
سناریوهای کاربردی در خودرو، رباتیک و قطعات پهپاد
هر صنعت ترکیب متفاوتی از خواسته ها را روی سطوح آلومینیومی قرار می دهد. پرداخت مناسب کمتر به شهرت عمومی بستگی دارد و بیشتر به این بستگی دارد که قطعه کجا مینشیند، چه چیزی آن را لمس میکند و چقدر باید زنده بماند. سناریوهای زیر الگوهای مشترک پروژه را منعکس می کنند.
قطعات آلومینیومی دقیق خودرو
محفظههای دوربین، براکتهای حسگر و هیت سینکها نیاز به تقسیم دارند. روکش های تزئینی و تزئینی داخلی از آنودایز نوع II یا پوشش پودری با بافت ظریف برای ظاهر بهره می برند. قطعات ساختاری و مجاور پیشرانه اغلب به آنودایز سخت در سطوح جفت شده و پوشش مقاوم در برابر خوردگی روی سطوح در معرض نیاز دارند. پایههای حسگر نیز به ابعاد پایدار نیاز دارند، بنابراین ساختار پوشش باید قبل از رهاسازی در برابر رابط نصب تأیید شود. در برنامههای خودروسازی، پایانی که آزمایش اسپری نمک را پشت سر میگذارد اما براکت سنسور را چند دهم میلیمتر جابجا میکند، همچنان یک قطعه ناموفق است.
قطعات آلومینیومی ربات صنعتی
محفظه های مفصلی، قطعات افکتور انتهایی و قاب های نصب در کارگاه هایی کار می کنند که غبار روغن، پاشش مایع خنک کننده و جابجایی مکرر آنها عادی است. رابط های لغزشی و چرخشی به دلیل مقاومت در برابر سایش و خطر پوسته پوسته شدن، به آندایزینگ سخت کمک می کنند. قاب های سازه ای که هرگز توسط قطعات جفت شده لمس نمی شوند، می توانند از پوشش پودری برای تحمل مواد شیمیایی و تمیز کردن آسان استفاده کنند. الزامات عایق در نقاط نصب الکترونیکی اغلب سطوح آنودایز شده را به یک تناسب طبیعی تبدیل می کند، زیرا لایه اکسید از تماس الکتریکی ناخواسته جلوگیری می کند.
قاب و قطعات ساختاری آلومینیومی پهپاد و پهپاد
فریمهای پهپاد نوردهی در فضای باز، لرزش، نور خورشید و فشار ثابت را برای پایین نگه داشتن وزن ترکیب میکنند. پوشش پودری محافظت قوی در فضای باز و هویت رنگی شفاف را برای پوستههای بدنه هواپیما فراهم میکند، در حالی که آنودایز مناسب مفاصل بازوهای دقیق و رابطهای اتصالی است که به تناسب پایدار نیاز دارند. آنودایز رنگی انتخاب نامناسبی برای استفاده طولانی مدت در فضای بیرونی نور خورشید است زیرا رنگ می تواند در طول زمان تغییر کند. هر دو فرآیند جرم اضافه می کنند، بنابراین ساخت فیلم باید در بودجه وزن و همچنین پشته تحمل در نظر گرفته شود.
| سناریو | مناطق قطعه معمولی | پایان توصیه شده |
|---|---|---|
| تزئینات داخلی خودرو | روکش های تزئینی، براکت های پانل | آندایزینگ نوع دوم or textured powder coating |
| سنسور خودرو و قطعات ساختاری | پایه های حسگر، سینک های حرارتی، مسیرهای بار | آندایزینگ سخت در سطوح عملکردی، پوشش در مناطق در معرض |
| اتصالات ربات و قطعات متحرک | محفظه ها، راهنماهای کشویی، رابط های محرک | آندایزینگ سخت |
| قاب و محفظه ربات | قاب های نصب، کابینت، روکش | پوشش پودری |
| گلوله های بدنه هواپیمای پهپاد | پوشش های بیرونی، پانل های ساختاری در معرض دید | پوشش پودری with outdoor-rated resin |
| اتصالات دقیق پهپاد | مفاصل بازو، رابط های چفت و بست | آندایز کردن with masking on fit surfaces |
تفکیک تفاوت هزینه
هزینه عملیات سطحی بیشتر از قیمت هر سانتی متر مربع است. راه اندازی، قفسه بندی، ماسک کردن و دوباره کاری اغلب سهم بیشتری از قیمت نهایی را نسبت به خود شیمی تشکیل می دهد، به خصوص برای دسته های کوچک قطعات دقیق. درک این محرکها به خریداران کمک میکند قبل از مقایسه قیمتهای عرضهکننده، سؤالات بهتری بپرسند.
عوامل موثر بر هزینه آندایزینگ
- پیچیدگی بخش، از جمله سوراخ های عمیق، کانال های داخلی و گوشه های تیز که جریان الکترولیت را پیچیده می کند.
- مشخصات فیلم، از آنجایی که آنودایز سخت به زمان فرآیند طولانیتر و کنترل حمام دقیقتری نسبت به نوع II نیاز دارد.
- الزامات رنگ، زیرا رنگرزی مراحل فرآیند و بررسی قوام را اضافه می کند.
- پوشش برای سوراخهای رزوهشده، آببندی وجهها و نواحی تماس الکتریکی.
- مقدار سفارش و قوام دسته ای، که تعیین می کند قفسه ها چقدر کارآمد بارگیری شوند.
عوامل موثر بر هزینه پوشش پودری
- ضخامت پوشش هدف و تعداد لایه های مورد نیاز برای پوشش یکنواخت.
- پیش درمان standard, which affects adhesion and therefore how reliable the finish will be in service.
- رنگ های سفارشی یا جلوه های ویژه، که معمولاً دارای حداقل تعداد سفارش هستند.
- روش های پوشش و قفسه بندی مخصوصاً برای قطعاتی که ویژگی های کوچک زیادی دارند.
به عنوان یک روند کلی، پوشش پودری برای محفظه های ساده بزرگتر که پوشش و ظاهر بیشتر از ابعاد تنگ اهمیت دارد، مقرون به صرفه است. آندایز کردن اغلب برای قطعات کوچک و با دقت بالا که در آن فیلم نازک است و سطح آن به جای تزئینی کاربردی است، کارآمدتر است.
هزینه پنهان انتخاب فرآیند اشتباه
گران ترین عملیات سطحی، کاری است که باید دوباره انجام شود. مشخص کردن فرآیند اشتباه میتواند منجر به رد نمونهها، ابعاد مجدد، تاخیر در تولید و اعتبارسنجی ناموفق شود. یک افزایش متوسط در هزینه تکمیل اولیه معمولاً در مقایسه با تأثیر زمانبندی پایانی که اهداف تحمل یا دوام را برآورده نمی کند، ناچیز است. در بسیاری از برنامه ها، یک دسته نمونه اولیه رد شده بیشتر از کل بودجه نهایی برای اولین سال تولید هزینه دارد.
نحوه انتخاب بین آنودایز و پوشش پودری
انتخاب یک پرداخت زمانی ساده تر می شود که تصمیم گیری به عملکرد هر سطح و نه به کل قسمت مربوط می شود. بسیاری از اجزا به بیش از یک درمان نیاز دارند و بهترین مشخصات معمولاً این واقعیت را منعکس می کنند.
زمانی که آندایزینگ را انتخاب کنید
- سطح باید تلورانس های محکمی داشته باشد و ضخامت فیلم باید کم بماند.
- مقاومت در برابر سایش، به ویژه برای سطوح لغزشی، چرخشی یا تماس مکرر بسیار مهم است.
- ظاهر فلزی مورد نظر است و قسمت در درجه اول داخلی یا محافظت شده است.
- عایق الکتریکی سطح در ویژگی های نصب یا جفت گیری مورد نیاز است.
- اصطکاک شدید یا تماس ساینده مورد انتظار است که در این صورت آنودایز سخت مشخصات مناسب است.
زمانی که پوشش پودری را انتخاب کنید
- حفاظت از خوردگی در فضای باز و یکنواختی طولانی مدت رنگ اولویت های اصلی هستند.
- ظاهر زیبایی و بافت طراحی را هدایت می کند.
- عیوب سطح جزئی باید از نظر بصری پوشانده شوند تا آشکار شوند.
- تلورانس های بحرانی فقط برای چند سطح اعمال می شود که می توانند ماسک شوند، در حالی که بقیه قسمت ها می توانند ساخت اضافی را بپذیرند.
گزینه های دیگری که ارزش ذکر مختصری را دارند
پوششهای الکترولس، سیستمهای پوشش الکترونیکی و فیلمهای خشک مبتنی بر PTFE نیز میتوانند نیازهای خاصی مانند مقاومت شیمیایی یا اصطکاک کم را برآورده کنند. آنها معمولاً برای نیازهای خاص انتخاب می شوند تا به عنوان جایگزین های عمومی. درمان دوگانه، مانند آنودایز سخت روی سطوح کاربردی همراه با پوشش پودری روی سطوح بیرونی، در پروژههای خودروسازی و رباتیکی رایج است و اغلب بهترین تعادل کلی را ارائه میکند.
نکته پوشش: برای سوراخهای رزوهدار، سطوح آببندی، تماسهای زمین و قطرهای متناسب با پرس، مناطق پوششی را روی نقشه تعریف کنید. نوارهای شفاف از پوشش برنامه ریزی نشده در مناطقی که باید خالی یا در یک نوار ابعادی باریک باقی بمانند، جلوگیری می کند.
اشتباهات رایج خریداران
- نادیده گرفتن ضخامت پوشش در برنامه ریزی تلورانس. طراحی ابعاد خالی را نشان می دهد، اما قسمت تمام شده فیلم اضافه شده است. مشخص کنید که آیا ابعاد قبل یا بعد از درمان اعمال می شود.
- تعیین آندایزینگ سخت برای قطعات فقط لوازم آرایشی. آندایزینگ سخت زمانی که قطعه هرگز سایش یا تماس لغزشی را نمی بیند، هزینه و زمان فرآیند را بدون سود اضافه می کند.
- استفاده از آنودایز رنگ شده برای استفاده طولانی مدت در فضای باز. قرار گرفتن در معرض اشعه ماوراء بنفش می تواند فیلم های رنگ شده را محو کند، که یک مشکل رایج در پوسته های پهپادهای نور خورشید و اجزای بیرونی خودرو است.
- نادیده گرفتن پیش درمان مناسب روغن ها، اکسیدها و بقایای جابجایی چسبندگی پوشش پودری را کاهش داده و یکنواختی لایه آندی را تحت تأثیر قرار می دهد که منجر به پوسته شدن یا نتایج لکه دار می شود.
- عدم برقراری ارتباط با الزامات پوشش. بدون دستورالعمل واضح، رزوه ها ممکن است با پوشش پر شوند و سطوح تماس ممکن است رسانایی یا تناسب را از دست بدهند.
اجتناب از این پنج خطا اغلب بیشتر از انتخاب یک روکش عالی اهمیت دارد، زیرا اکثر خرابیهای سطحی در قطعات آلومینیومی دقیق از شکافهای ارتباطی ناشی میشوند تا خود شیمی.
نتیجه گیری: تطبیق پایان با کار
هیچ درمان سطح جهانی برای آلومینیوم وجود ندارد. آندایزینگ گزینه قویتری برای عملکرد عملکردی دقیق، از جمله تحملهای محکم، مقاومت در برابر سایش و عایق الکتریکی است. پوشش پودری گزینه قوی تری برای محافظت در برابر خوردگی قوی، رنگ یکنواخت و پوشش بصری روی سطوح در معرض دید است. در بسیاری از پروژه های واقعی، بهترین نتیجه از ترکیب هر دو فرآیند در مناطق مختلف یک قسمت حاصل می شود.
قابل اعتمادترین رویکرد، تعریف سطوح عملکردی، ویژگیهای حساس به تحمل، قرار گرفتن در معرض محیطی و الزامات ظاهری قبل از انتخاب فرآیند است. اشتراکگذاری نقشهها، پیامهای تحمل و شرایط کاری با سازندهتان بهموقع به شما امکان میدهد تا عملیات سطح را در کنار ماشینکاری یا شکلدهی برنامهریزی کنید. برای پروژه های ساخته شده بر روی قطعات آلومینیومی فورج سرد یا محفظه های ماشینکاری شده دقیق، این هماهنگی اولیه اغلب تفاوت بین پرتاب صاف و تجدید نظرهای پرهزینه است.
سوالات متداول
Q1: آیا آندایز کردن ابعاد یک قطعه آلومینیومی را تغییر می دهد؟
بله. آنودایز کردن لایه اکسید را تا حدی در سطح و قسمتی به بیرون رشد می دهد، بنابراین ابعاد در هر دو طرف تغییر می کند. فیلم های نوع II نازک هستند و معمولاً اثر کمی دارند، در حالی که آندایزینگ سخت باعث رشد بیشتر می شود. نقشه ها باید مشخص کنند که آیا ابعاد قبل یا بعد از درمان اعمال می شود و باید رشد فیلم در ویژگی های حیاتی را جبران کند.
Q2: آیا پوشش پودری برای قطعات آلومینیومی با تحمل محکم مناسب است؟
می توان از آن استفاده کرد، اما فقط در جایی که ضخامت پوشش در طراحی برنامه ریزی شده باشد یا سطوح بحرانی پوشانده شوند. پوشش پودری لایه ضخیمتری نسبت به آندایزینگ اضافه میکند، بنابراین معمولاً برای محفظهها، روکشها و قابها مناسبتر است تا سوراخهای دقیق، سطوح آببندی یا قطرهای متناسب با فشار.
Q3: کدام پوشش برای هواپیماهای بدون سرنشین در فضای باز یا قطعات بیرونی خودرو بهتر است؟
پوشش پودری with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: چه زمانی آندایزینگ سخت ارزش هزینه اضافی را دارد؟
زمانی که سطح با تماس لغزشی، اصطکاک مکرر، سایش یا سایش زیاد در طول عمر خود مواجه می شود، آندایزینگ سخت ارزش مشخص کردن را دارد. برای قطعات یا اجزای لوازم آرایشی که هرگز با سطوح دیگر تماس ندارند، آنودایز یا پوشش پودری نوع II معمولاً انتخاب اقتصادی تری است.
Q5: قبل از انتخاب درمان سطح چه اطلاعاتی را باید برای یک سازنده ارسال کنم؟
نقشه ها را با نوارهای تحمل، فهرستی از سطوح کاربردی و آرایشی، محیط عملیاتی مورد انتظار، طول عمر مورد نیاز، هرگونه نیاز به عایق الکتریکی یا اتصال به زمین، و الزامات پوشش برای رشته ها و نواحی تماس به اشتراک بگذارید. این اطلاعات به سازنده اجازه میدهد تا مراحل تکمیل و برنامهریزی فرآیند را با دقت توصیه کند.

-
شماره تلفن
2210226-0572-86+شماره تلفن
+86-13819283977 +86-13655726561 +86-13567228000آدرس
ساختمان B، پارک صنعتی نوآوری و کارآفرینی، شماره 288، جاده یانسان، شهر هوژو، استان ژجیانگ، چینکیوآرکد
-
پیوندهای سریع
صفحه اصلی محصولات درباره ما قابلیت ها صنایع اخبار تماس با ما -
کاوش
پوسته دوربین آلومینیومی خودرو اکستروژن سرد آلومینیوم قطعات فورج سرد آلومینیومی -
لطفا در صورت تمایل با ما تماس بگیرید.